平面打磨的基础准备与工具选择 平面打磨的效果很大程度上取决于砂纸的目数选择与固定方式。不同目数的砂纸对应不同的加工阶段,粗砂纸(如80-120目)用于快速去除材料余量,而细砂纸(如400-800目)则用于消除划痕并提升表面光洁度。在实际操作中,使用带背胶的砂纸或配合专用的打磨垫可以确保砂纸平整贴合,避免因砂纸褶皱导致局部受力不均,从而产生深浅不一的凹坑。 打磨前的表面处理同样关键,需确保待加工平
平面打磨的基础准备与工具选择
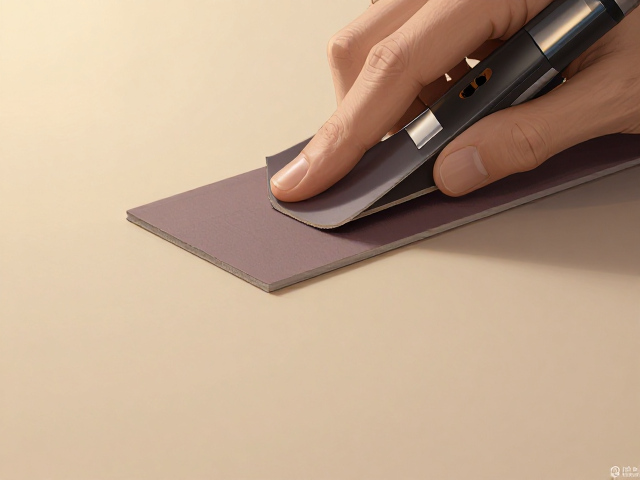
平面打磨的效果很大程度上取决于砂纸的目数选择与固定方式。不同目数的砂纸对应不同的加工阶段,粗砂纸(如80-120目)用于快速去除材料余量,而细砂纸(如400-800目)则用于消除划痕并提升表面光洁度。在实际操作中,使用带背胶的砂纸或配合专用的打磨垫可以确保砂纸平整贴合,避免因砂纸褶皱导致局部受力不均,从而产生深浅不一的凹坑。
打磨前的表面处理同样关键,需确保待加工平面清洁无油污,这能防止砂纸过早堵塞。对于金属或硬质材料,建议先进行粗磨,观察表面痕迹是否均匀覆盖,若发现局部未触及区域,需及时调整打磨路径。工具方面,气动或电动打磨机需配备合适的云石垫或海绵垫,这些辅助材料能缓冲震动,使研磨颗粒更均匀地作用于接触面,为后续精细打磨奠定基础。
手部姿态与压力控制技巧
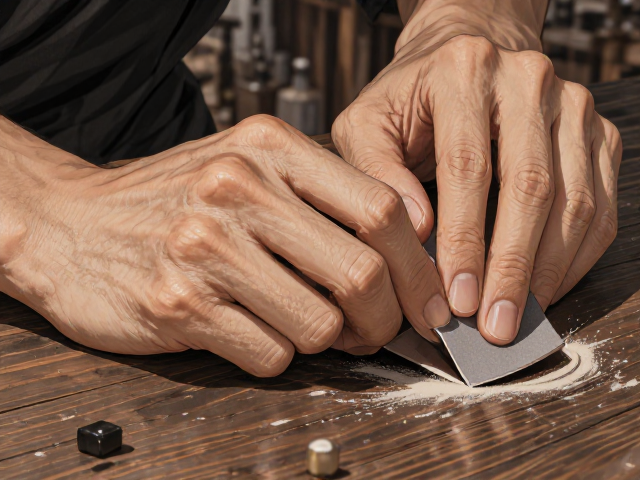
保持正确的身体姿态和手部发力方式是避免过度变形的核心。打磨时,手臂应自然伸展,利用肩膀和手臂的整体移动来带动打磨工具,而非仅靠手腕或手指局部施力。这种“整体发力”模式能确保打磨轨迹平稳,减少因手部抖动造成的波浪纹。对于小面积或精细区域,可采用“轻触式”手法,即让砂纸轻轻接触表面,依靠砂纸自身的研磨颗粒进行切削,而非依靠压力压平表面。
压力分布的均匀性会直接影响平面度。在移动打磨工具时,应保持速度恒定,避免在某一点停留过久导致局部凹陷。若使用手动砂纸块,需确保手掌根部与砂纸表面平行,通过手腕的微调来适应平面起伏,而非强行按压。对于大面积平面,可采用“井”字形或螺旋形路径进行打磨,确保每一寸区域受到的研磨力度一致,从而消除因受力不均导致的中间凹陷或边缘凸起现象。
打磨过程中的轨迹与节奏管理
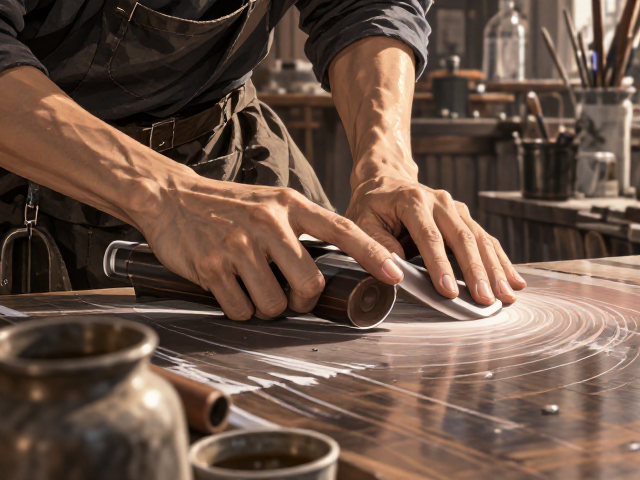
打磨轨迹的选择直接影响表面的均匀度。对于长条形平面,建议采用单向直线打磨,每次重叠前一次的三分之一,确保无遗漏区域。对于圆形或不规则平面,螺旋形轨迹更为有效,从中心向外或从外向内均匀扩展,避免产生同心圆状的磨痕。无论采用何种轨迹,关键在于节奏的连贯性,避免忽快忽慢,因为速度的变化会导致研磨深度不一致,进而影响最终平面的平整度。
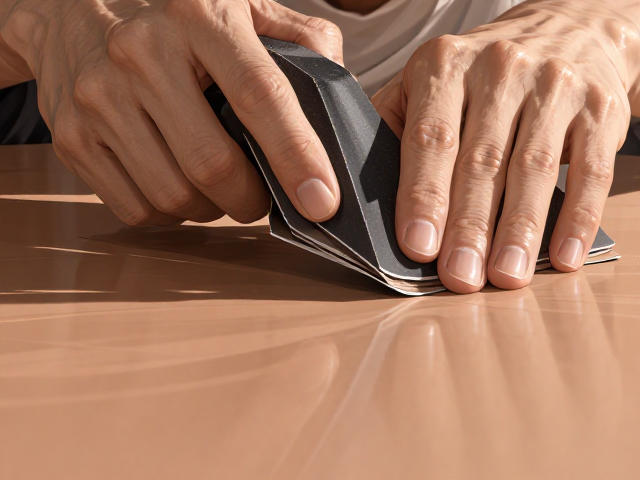
在打磨过程中,需定期检查平面状态,通过光线反射观察表面反光是否均匀。若发现反光出现断裂或波纹,说明局部打磨过度或砂纸已堵塞,此时应立即停止当前区域打磨,更换新砂纸或调整打磨路径。对于高精度要求的平面,可采用“湿磨”方式,即在水或冷却液辅助下进行打磨,这能有效降低摩擦热,防止材料因热胀冷缩产生微小变形,同时有助于带走研磨屑,保持砂纸切削能力,提升平面度的一致性。
变形预防与最终平整度确认
过度变形常源于对材料特性的忽视。不同材质(如木材、金属、复合材料)的硬度和延展性差异较大,软性材料在高压下易产生塑性变形,而脆性材料则可能因局部应力过大产生微裂。因此,在处理薄板或易变形材料时,必须采用低压力、高频率的轻磨策略,并配合刚性良好的背垫,以分散压力,防止材料在打磨过程中发生翘曲或扭曲。
最终平整度的确认需借助专业工具而非肉眼观察。使用直尺或塞尺检查平面与基准面的间隙,若间隙超过0.1毫米,则需对高点进行针对性修磨。对于高精度应用,还可采用光学平面仪或激光水平仪检测表面起伏。打磨完成后,务必清洁表面残留粉尘,避免后续工序中粉尘颗粒影响涂层附着力或精密部件配合。通过严格的过程控制和科学的检测方法,可有效提升平面打磨的质量,确保最终成品符合技术标准。