砂纸打磨条的物理结构与材料选择 制作高效打磨条的核心在于基材的选取与研磨颗粒的结合方式。常见的基材多采用厚度在1.5毫米至3毫米之间的硬质塑料片或高密度橡胶条,这种硬度能保证在施加垂直压力时不发生过度形变,从而维持打磨面的平整度。对于军事模型中常见的ABS塑料或树脂件,橡胶基材能提供更好的贴合性,处理曲面接缝时不易产生棱角;而硬质塑料片则更适合处理平面拼接缝,能确保接缝处保持绝对的直线度。 研磨
砂纸打磨条的物理结构与材料选择
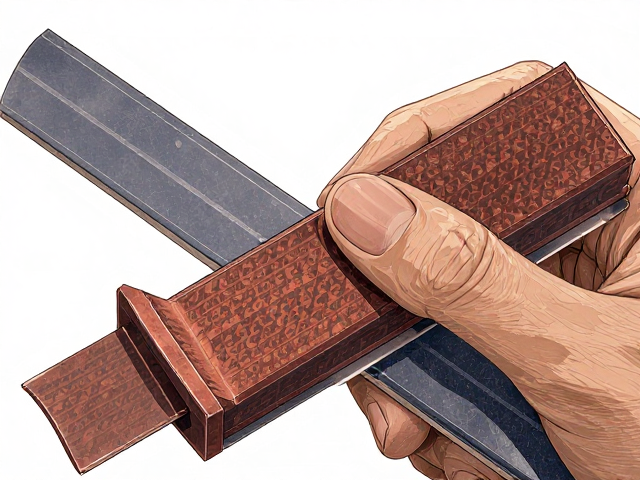
制作高效打磨条的核心在于基材的选取与研磨颗粒的结合方式。常见的基材多采用厚度在1.5毫米至3毫米之间的硬质塑料片或高密度橡胶条,这种硬度能保证在施加垂直压力时不发生过度形变,从而维持打磨面的平整度。对于军事模型中常见的ABS塑料或树脂件,橡胶基材能提供更好的贴合性,处理曲面接缝时不易产生棱角;而硬质塑料片则更适合处理平面拼接缝,能确保接缝处保持绝对的直线度。
研磨颗粒的选择直接决定了打磨的效率与表面粗糙度。工业标准的碳化硅(SiC)砂纸因其硬度高、切削力强,常被用于快速去除多余胶水或填补剂,而氧化铝(Al2O3)砂纸则因韧性较好,不易碎裂,更适合精细打磨。在制作打磨条时,需根据模型部件的材质特性进行匹配,例如处理金属铭牌或镀铬件时,需选用极细目数的砂纸以避免破坏原有镀层,而在处理粗犷的地形模型或底漆层时,中粗目数的砂纸能显著缩短作业时间。
手工制作的标准化流程与固定技巧
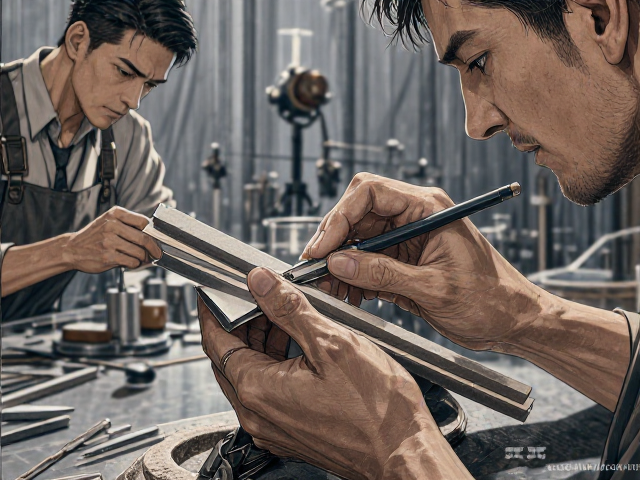
制作过程始于基材的裁切,通常将塑料片或橡胶条切割为宽度1.5厘米至2厘米、长度10厘米左右的长条,这一尺寸便于手部拇指与食指发力控制。随后使用专用胶水将砂纸平整地贴合在基材上,贴合时需从一端开始缓慢推进,利用刮板或硬卡片排出气泡,确保砂纸与基材之间无空气残留,否则打磨时砂纸容易卷边或脱落,影响操作手感。
固定砂纸的关键在于边缘的处理,使用细砂纸包裹基材两端并折叠粘贴,能形成稳固的受力环。在实际操作中,建议将打磨条两端预留约1厘米的空白区域,不粘贴砂纸,以便手指抓持。对于需要长时间打磨的大型平面,可以将多张不同目数的砂纸分别粘贴在独立的硬质基材上,形成从粗到细的完整打磨序列,避免中途更换砂纸导致的接缝不平问题。
垂直施力与平面接缝的处理逻辑
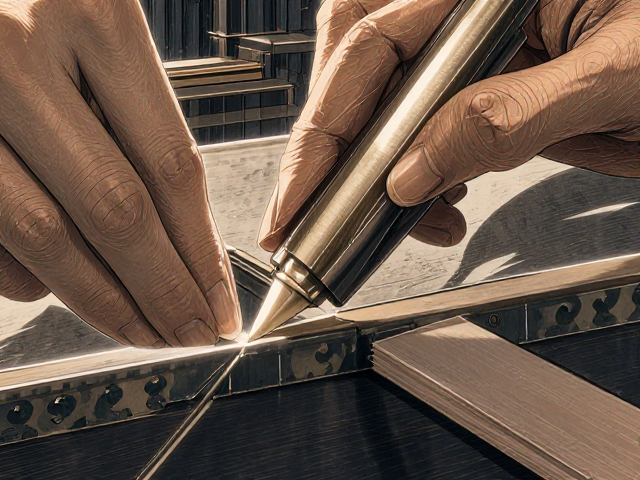
在处理模型零件的拼接缝隙时,打磨条的最大优势在于其刚性支撑带来的垂直打磨效果。操作时需保持打磨条与模型表面严格垂直,利用拇指和食指捏住打磨条两端,以短距离、高频率的直线往复运动进行打磨。这种手法能确保砂纸的研磨面均匀接触接缝两侧,避免因倾斜打磨导致一侧材料过度磨损,形成“V”型凹槽。
对于长直线的接缝,建议采用分段打磨法,每次打磨长度控制在2-3厘米,打磨后及时清理粉尘,观察接缝平整度。若发现接缝处仍有明显落差,需更换更粗目数的砂纸进行初步修整,待接缝两侧高度一致后,再换用细目数砂纸进行表面抛光。此过程需严格控制力度,过大的压力会导致砂纸快速磨损且易造成局部凹陷,过小的压力则无法有效去除多余材料,需通过手感反馈不断调整施力大小。
曲面部件与复杂结构的打磨策略
军事模型中的曲面部件,如装甲板弧度、炮管圆柱面,使用硬质打磨条容易产生接触点过小的问题,导致打磨不均或留下砂纸纹理。针对此类情况,可选用较薄的橡胶条作为基材,利用其弹性包裹曲面,使砂纸能均匀贴合曲率变化。操作时,打磨条应始终与曲面切线方向保持一致,采用画圈或小幅度的弧线运动,逐步消除接缝痕迹。
在处理散热格栅、散热片等密集结构时,硬质打磨条难以深入缝隙内部。此时可将砂纸裁剪为细条状,直接包裹在细长的金属棒或塑料棒上,形成简易的窄面打磨工具。这种自制工具能精准进入狭窄空间,处理格栅内部的胶水残留或毛刺。操作时需格外小心,避免用力过猛导致脆弱结构断裂,同时需注意砂纸的清洁,防止碎屑堆积在缝隙中影响后续涂装附着力。