水口处理的痛点与常规手段的局限性 注塑成型过程中产生的水口痕迹,一直是表面处理环节需要优先解决的问题。传统的处理方式多依赖美工刀切割后,配合砂纸进行手工打磨。这种方式虽然成本低,但对操作人员的经验依赖极高,且效率难以提升。特别是在处理复杂曲面或微小零件时,手工打磨极易因力度不均造成表面划痕深浅不一,甚至破坏零件原有的几何结构,导致后续喷涂或电镀出现瑕疵。 随着自动化与半自动化产线的普及,单纯依靠
水口处理的痛点与常规手段的局限性
注塑成型过程中产生的水口痕迹,一直是表面处理环节需要优先解决的问题。传统的处理方式多依赖美工刀切割后,配合砂纸进行手工打磨。这种方式虽然成本低,但对操作人员的经验依赖极高,且效率难以提升。特别是在处理复杂曲面或微小零件时,手工打磨极易因力度不均造成表面划痕深浅不一,甚至破坏零件原有的几何结构,导致后续喷涂或电镀出现瑕疵。
随着自动化与半自动化产线的普及,单纯依靠人工打磨已无法满足大批量生产对一致性的要求。许多制造企业开始探索更稳定的去痕方案,旨在减少对人力的依赖,同时降低因疲劳作业导致的次品率。在这一背景下,工具的选择与工艺参数的的匹配成为了解决水口问题的核心变量,不同的材料特性决定了打磨介质的物理形态需要做出的调整。
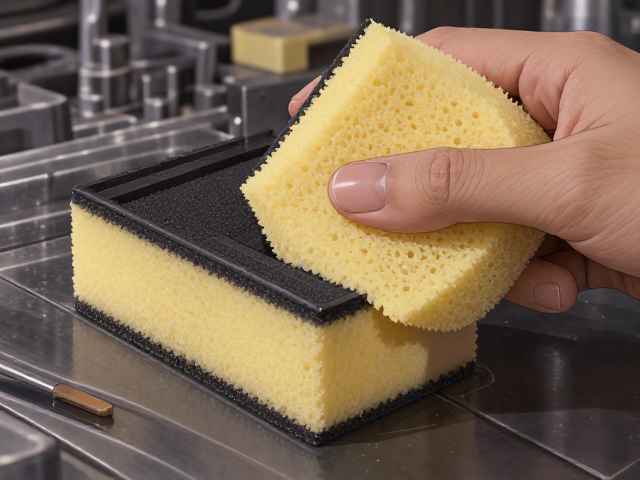
海绵砂块的物理特性与自适应打磨优势
海绵砂块由研磨砂粒附着在多孔弹性海绵基材上制成,其核心优势在于“柔性贴合”。海绵基材具备优异的缓冲性能,能够随零件表面起伏自动调整接触角度,避免硬质砂块在棱角处产生过切或打滑现象。这种特性使得它在处理不规则曲面、凹槽以及多边形水口部位时,能保持均匀的去除率,显著降低了打磨死角和漏磨现象。
在选型方面,海绵砂块的目数范围通常从400目至2000目不等,不同目数对应不同的切削效率与表面光洁度要求。对于较厚或硬度较高的工程塑料水口,建议选用低目数(如600-800目)进行快速去除;而对于ABS、PC等易划伤或表面要求较高的材质,则应使用高目数(1000-2000目)进行精细修整。海绵的硬度选择同样关键,较软的海绵适合复杂轮廓,而稍硬的海绵则适用于平面区域的快速作业。
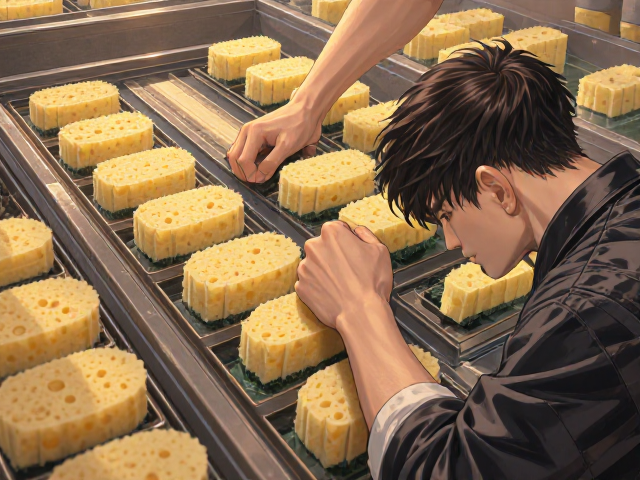
零件分离器在批量作业中的流转逻辑
当处理对象为大量小型注塑件时,手工逐个夹持打磨不仅效率低下,还容易因手部油污污染零件表面。专用零件分离器通过精密的卡槽设计或磁性吸附结构,将多个零件固定于统一平面或立体支架上,实现“一托多”的同步处理。这种工装设计确保了每个零件在水口位置相对于打磨工具的角度和受力保持一致,极大地提升了批次间的一致性。
分离器的使用逻辑在于将“点状”的打磨动作转化为“面状”的批量作业。在操作时,操作者只需对分离器整体施加均匀压力并进行往复或旋转运动,即可同时处理数十甚至上百个零件的水口。这种方式不仅缩短了单件作业时间,更重要的是消除了因个体操作差异带来的质量波动。对于标准化程度较高的零部件生产线,定制化的分离器已成为提升整体制程能力的重要辅助工具。
海绵砂块与分离器协同作业的工艺参数
在实际应用中,海绵砂块与零件分离器的组合效果,高度依赖于打磨参数的设定。转速与进给速度是两个关键变量。对于海绵砂块,建议采用中等转速配合稳定的进给速度,避免高速旋转导致海绵发热软化,进而降低砂粒的切削效率。在配合分离器使用时,应保持分离器与打磨面垂直或呈微小倾角,以确保水口根部受力均匀。
砂块的更换频率直接影响最终表面质量。当海绵砂块表面出现堵塞或砂粒脱落时,切削能力会急剧下降,可能导致打磨时间延长且效果不佳。通常建议每处理一定数量(如50-100个)零件后,检查砂块状态并进行清洁或更换。此外,打磨过程中产生的粉尘需及时清理,防止粉尘堆积在海绵孔隙中影响散热和切削,也可考虑配合吸尘装置以保持作业环境的洁净度。
不同材质下的针对性处理策略
不同塑料材质对打磨的响应差异显著,需采取针对性的处理策略。对于聚碳酸酯(PC)等高透明度材料,水口处理需格外小心,避免产生应力发白或细微裂纹。使用高目数海绵砂块(1000目以上)配合极轻的力度进行干磨,是较为稳妥的方案,必要时可添加少量冷却液以控制温度。对于ABS或HIPS等半透明或不透明材料,可适当降低目数以提高效率,但需注意后续抛光步骤以恢复光泽。
对于工程塑料如PEEK、PEI等高性能材料,其硬度较高且耐磨,普通海绵砂块可能难以有效切削。此类材料通常需要先使用硬质砂块或铣削方式去除大部分水口余量,再使用高硬度海绵砂块进行精细修整。在处理含玻纤增强的塑料时,玻璃纤维的硬度远高于基体树脂,打磨时易造成树脂基体凹陷,需选用更细粒度的砂块并严格控制打磨深度,以确保表面平整度符合装配要求。
质量控制与常见缺陷规避
在实施海绵砂块与分离器组合工艺时,常见的缺陷包括打磨痕迹残留、水口根部未清理干净以及表面划伤。痕迹残留通常源于砂块目数跳跃过大或打磨方向不一致。建议采用从粗到细的多道工序,每道工序彻底清除上一道工序的痕迹后再进入下一道工序。根部未清理干净多因分离器定位不准或砂块贴合度不足,可通过优化分离器卡槽设计或选用超薄型海绵砂块进行改善。
表面划伤往往由砂块表面混入硬质颗粒或操作不当造成。作业前需确保工作台面清洁,避免金属屑或硬物混入。操作时应保持手部稳定,避免砂块边缘硬碰硬撞击零件非加工区域。此外,定期检查分离器是否有毛刺或变形,这些细微的缺陷可能在批量作业中反复出现,导致同一批次零件出现系统性外观问题,建立定期的工装点检机制是维持良率的关键。